Vad bör du veta om böjning och formning av stålplåt innan du beställer?
Stålplåtbockning och formning är en av de vanligaste tillverkningsprocesserna för konstruktionsstålprojekt. Många inköpsteam stöter på oväntade produktionsproblem, inklusive sprickbildning, återfjädring och dimensionsavvikelser, efter materialankomst. Dessa problem härrör ofta från att man förbiser böjningsprestandan hos utvalda stålsorter på förfrågningsstadiet. Materialhårdheten styr direkt deformationsprestandan, och köpare måste klargöra formningsrelaterade parametrar före beställning för att undvika kostsamma omarbetningar, produktionsförseningar och materialspill.
Hårdhet är kärnfaktorn som påverkar stålplåtens böjningsprestanda. Stål med högre hårdhet ger bättre motstånd mot deformation. Även om detta ger högre strukturell styrka, ställer det också strängare gränser för bocknings- och formningsarbete. Höghållfasta tjocka stålplåtar kan inte följa samma böjningsparametrar som används för tunna galvaniserade plåtar. Om tillverkarna tillämpar standardböjningsradier för vanliga plåtar på plattor med hög hårdhet, uppstår lätt kantsprickor, mikrosprickor och dolda strukturella fel.
Nyckelparametrar för enkla böjningsuppgifter
För enkla bockningsjobb i en vinkel ska kunderna tillhandahålla komplett teknisk data till stålleverantörer. Kritisk information inkluderar målböjningsvinkel, inre böjradie, faktisk plåttjocklek och korninriktad formningsriktning. Formningsriktningen i förhållande till stålvalskornet förtjänar extra uppmärksamhet: böjning över rullkornet ökar risken för plåtsprickor avsevärt.
| Parameter | Beskrivning & Påminnelse |
| Böj vinkel | Slutlig erforderlig vinkel efter återfjädrande kompensation; specificera överböjningstillägg om det behövs |
| Inre böjradie | Minsta inre radie begränsas av stålkvalitet, hårdhet och plåttjocklek; kan inte kopiera data från galvaniserade plåtar |
| Plåttjocklek | Faktisk färdig tjocklek, inte nominell tjocklek |
| Bildande riktning | Böjning parallellt med eller vinkelrätt mot stålrullningskorn; vinkelrät böjning kräver större inre radie |
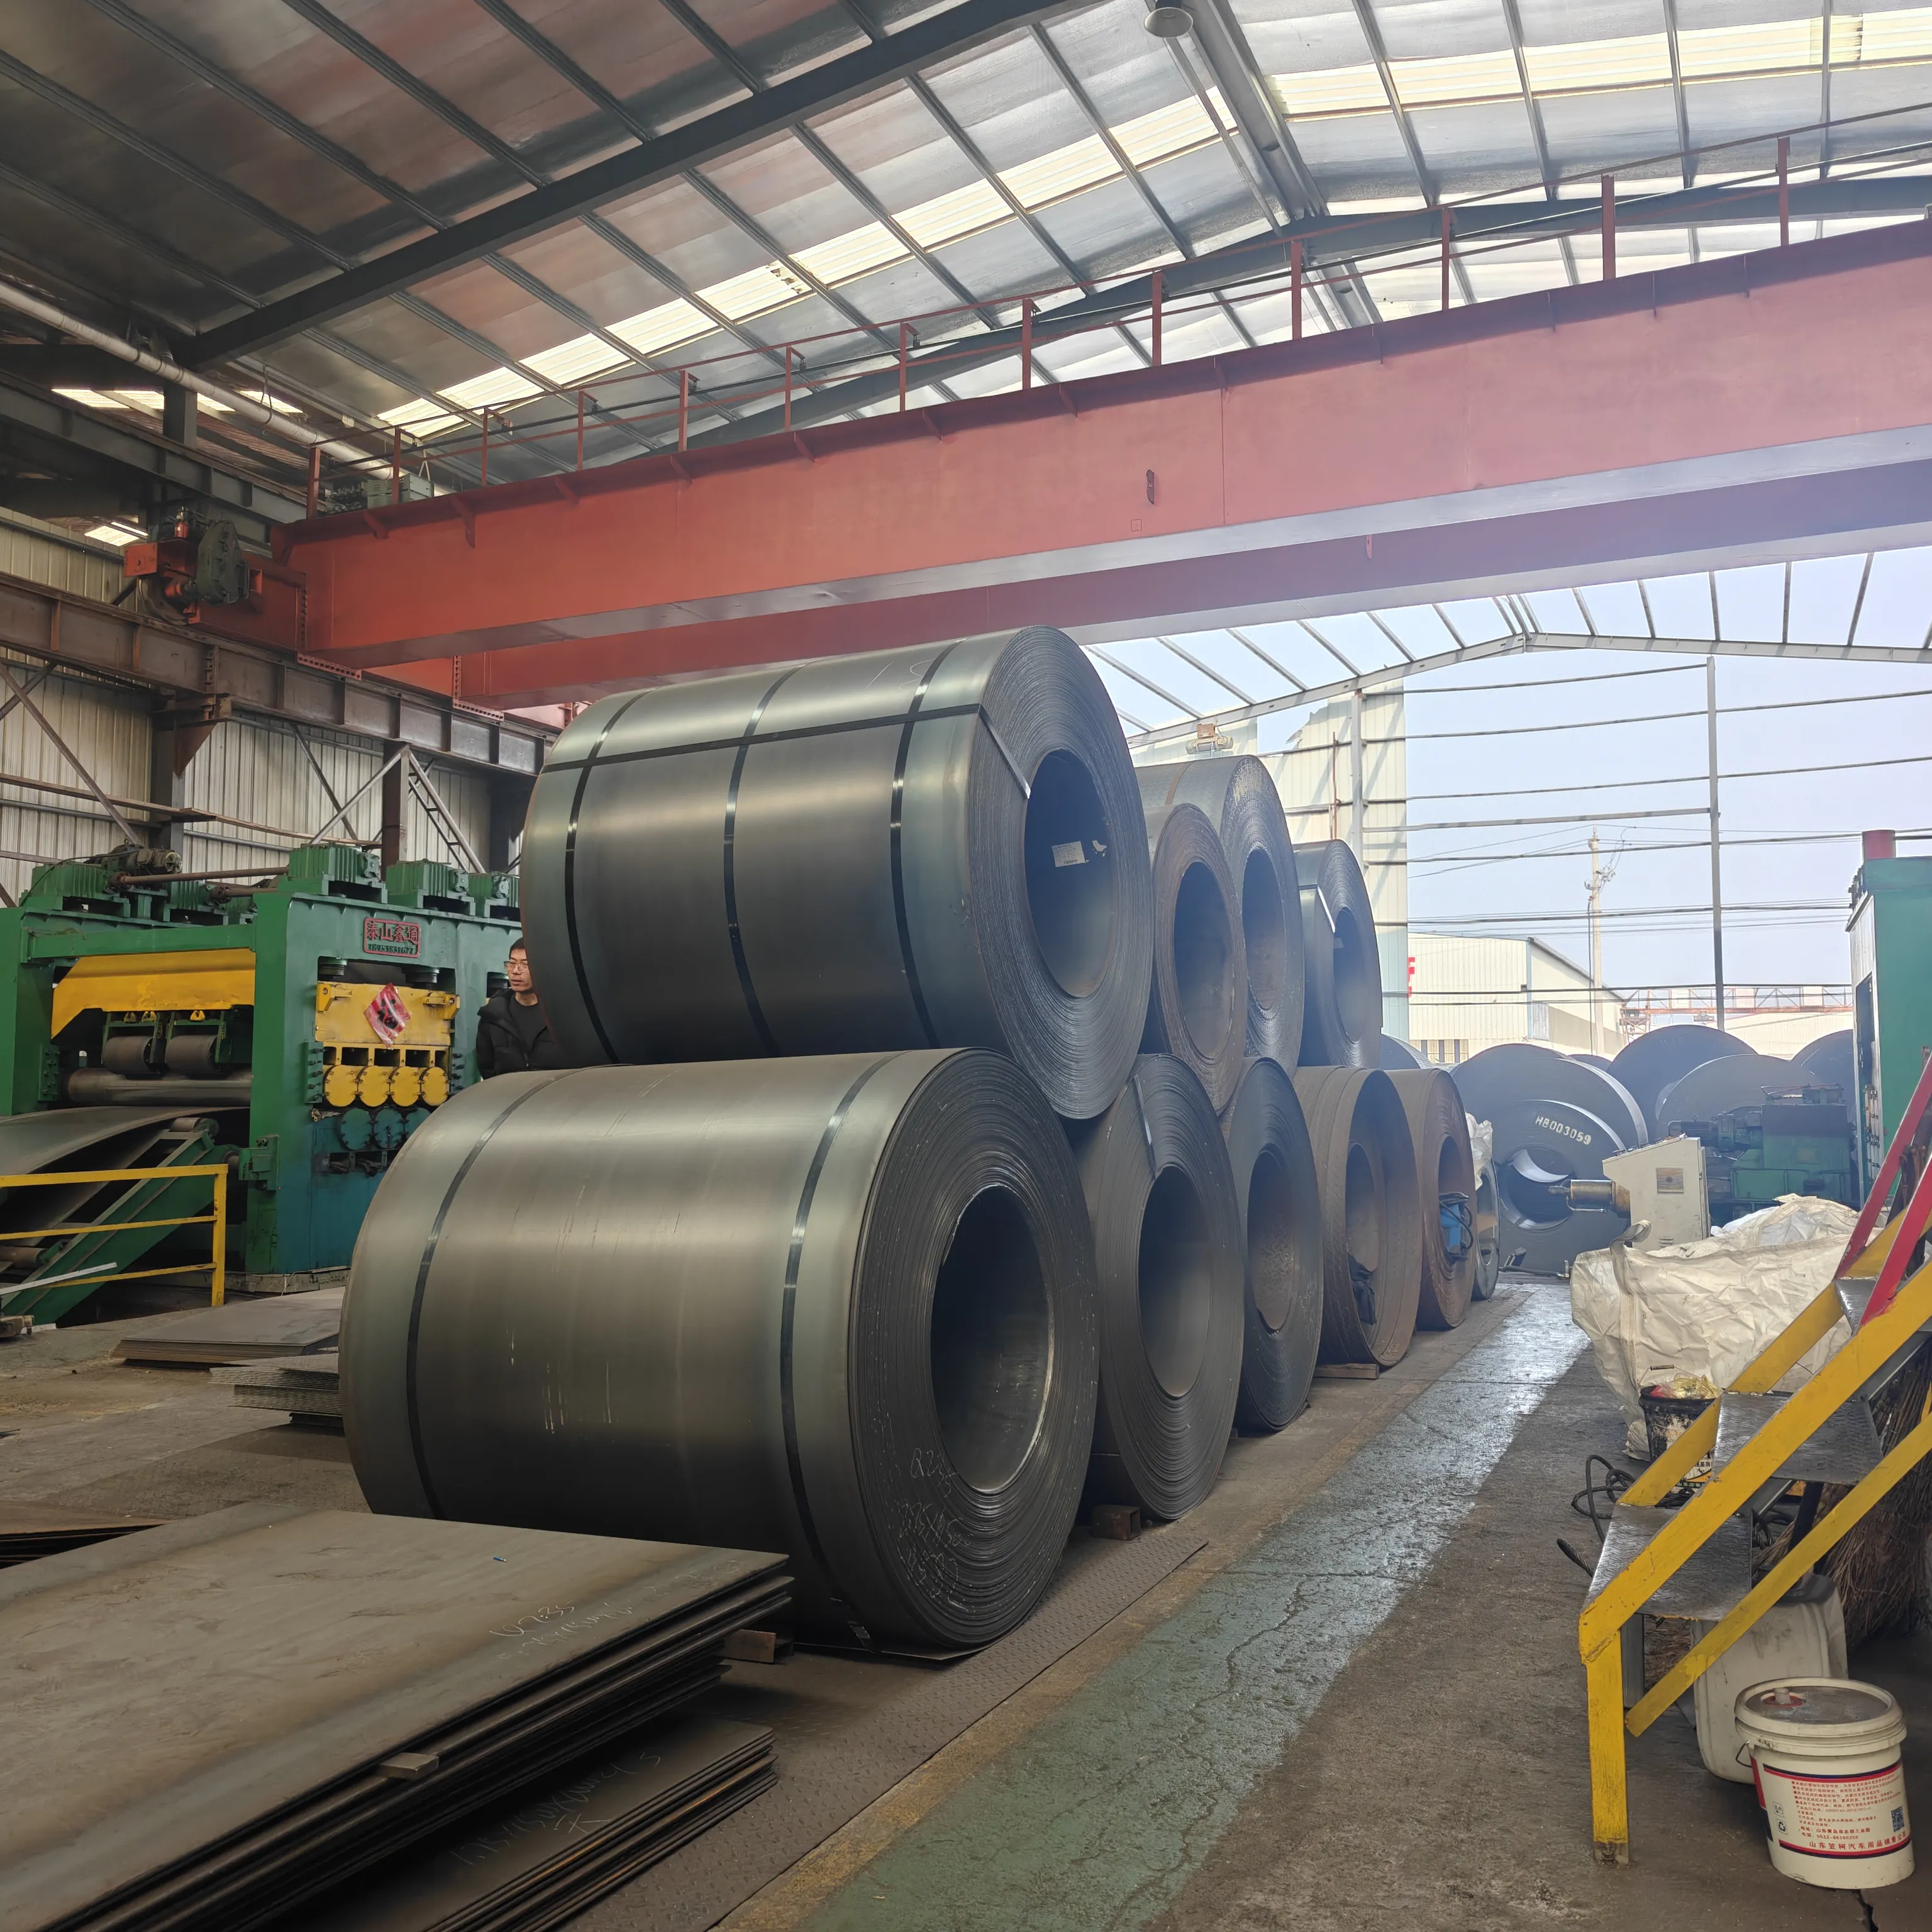
Komplexa formningskrav: Ritningar är viktiga för korrekt offert
När projekt involverar flerstegsböjning, djupformning eller oregelbundet formade komponenter är enkla parameterlistor otillräckliga. Kunder rekommenderas starkt att lämna in färdiga delritningar vid offertfasen.
Med ritningar i hand kan ståltillverkaren utvärdera heltäckande:
Huruvida den valda stålsorten matchar den komplexa formningsprocessen
Justera föreslagen minsta böjradie för tjocka/höghållfasta plåtar
Prognostiserat återfjädringsvärde för dimensionskorrigering
Flagga potentiella sprickriskpunkter och föreslå alternativa materialförslag
Utan att dra granskning riskerar köpare att beställa stål som inte kan framställas framgångsrikt, vilket resulterar i returnerade varor, förseningar i tidsplanen och extra projektkostnader.
Relaterade nyheter
- Hur kan galvaniserad golvdiamantplatta förbättra säkerhet, hållbarhet och långsiktig projektprestanda
- Varför är varmvalsad rutig stålplåt för plattformar ett smart val för säkra och hållbara industrigolv
- Vad gör SGCC varmförzinkad stålplåt till ett pålitligt val för korrosionsbeständiga industriella tillämpningar
- Hur kan slitstark varmvalsad tung stålplåt strukturell förbättra livslängden i krävande industriella tillämpningar
- Varför är slitstark varmvalsad tung stålplåt strukturell nödvändig för krävande industriella tillämpningar
- Hur förbättrar kallvalsad stålplåt tillverkningsprestanda?
Lämna ett meddelande till mig